

中试级别层析柱装填,是连接实验室探索与工业化生产的关键桥梁。它要求你在放大的规模下,像工业生产一样追求稳定性与重现性,同时又需保留实验室级别的工艺优化与故障排查能力。
面对一台BXK手动轴向压缩层析柱,成功装填的核心在于:将“手感”转化为“参数”,将经验固化为标准操作。 本指南旨在为你提供一套清晰、可重复的手动装柱标准化流程。
· 目标:在十数升规模下,装填出均一、稳定、高性能的柱床,为工艺放大提供可靠保证。
· 挑战:在无全自动控制系统的情况下,依靠手动控制实现工业化级别的重现性。
压缩因子(Compression Factor, CF)用于描述重力沉降后的柱床高度(Lsettled)与最终稳定柱床高度(Lpacked)之间的关系,公式为:CF = Lsettled / Lpacked。该参数主要用于由重力沉降匀浆体积反推所需初始匀浆量。
装柱因子(Packing Factor, PF)用于描述低流速预沉降柱床高度(Lcons)与最终稳定柱床高度(Lpacked)之间的关系,公式为:PF = Lcons / Lpacked。对于两步装柱工艺,PF 更直接决定最终柱头压到位的位置。
柱床体积(CV)按圆柱体积计算:CV = π × (D²/4) × H,其中 D 为柱内径,H 为最终柱床高度。
当已知匀浆浓度 Cs(Slurry concentration)时,所需填料匀浆体积 Vs(Slurry voluome)可按 Vs = CV / Cs × CF 进行估算;当采用先低流速稳定柱床后再压柱的两步法装柱方法时,可通过测得的 Lcons 按 Lpacked = Lcons / PF 确定最终目标床高。
Table 1. 450 mm 层析柱在 50% 匀浆浓度、PF 取 1.15–1.18 时的初始匀浆量估算
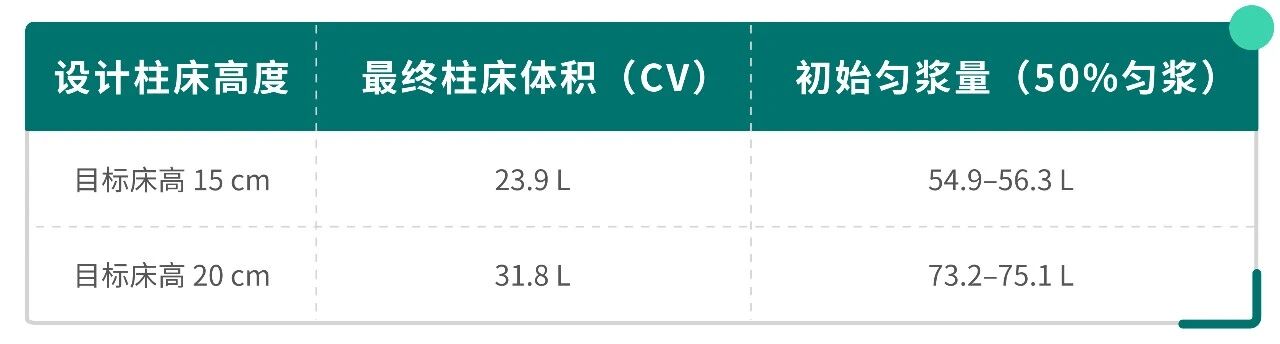
Table 1以450 mm层析柱,目标装柱高度15 cm和20 cm为例列出了初始匀浆比为50%时的匀浆用量,此计算仅用于装柱前准备和物料校核。实际装柱若以低流速预沉降床高来确定最终压柱位置,则应以实际测得的 Lcons 和 PF值 重新核算最终床高。
装柱前对填料、层析柱、层析系统等进行信息确认。层析柱系统包括层析柱厂家、层析柱型号、筛网孔径、耐压上限以及适合的装柱柱高范围等;填料包括填料名称、批号、粒径大小、压缩因子等;层析设备确认流速和耐压上限等。
· 直径规格:根据需要的柱床体积,以及工艺的柱高范围选择合适柱直径的层析柱。
· 高度规格:根据层析工艺的高度要求选择合适高度的柱子,此时要考虑柱头放入后的死体积,以及倒入合适匀浆比填料后的高度,必要时可选择使用装柱器。
· 筛网选择:根据填料粒径来选择合适的筛网,一般D50(粒径分布中值)在40 μm以下的小粒径填料建议使用10 μm孔径筛网,D50(粒径分布中值)在40 μm以上的建议使用23 μm筛网。
注:配件选配是建议上下柱头部分都连接四通阀,方便调整上柱头时下柱头封闭,以及下压上柱头时,从旁路进行排柱内液体。
· 装填填料的名称信息与桶上标签进行仔细核对,防止误装倒混,引起不必要的损失。
· 根据目标柱床体积,准备适当体积的填料,所需填料总体积 ≈ 目标柱床体积 × 压缩因子(1.15-1.2)。
· 填料转移: 将计算好体积的填料转移至层析柱中。关键提示: 倒入填料前,先排空下筛网气泡。
· 置换保存液: 使用装柱液(多用纯化水)对填料进行柱内置换,以彻底去除保存液。建议置换次数不低于三次。
· 层析柱排气:排除管路和柱头内的空气。
· 调整匀浆浓度: 充分换液后,适量添加装柱液将填料匀浆浓度调整至~50%(推荐范围40%~70%),并用捣胶棒充分混匀,确保底部无结块填料。
· 确定压缩比: 参考填料供应商推荐数值,博格隆填料常用的压缩系数范围为1.15-1.20。
· 第一步装柱:低流速沉降:
第一步装柱的目的是形成均匀、预沉降床层。建议以60 cm/h作为一步装柱的标准起始流速。对于结构允许的柱体,也可在30–60 cm/h范围内根据床层稳定性进行微调,但原则是先获得清晰、稳定的虚实胶面,而不是过早追求高压缩。
在低流速固结过程中,应持续观察床层界面、柱压。
· 第二步装柱:高流速压柱:
第二步装柱的目的是在保持床层均匀性的前提下,使柱床进一步压紧并达到最终稳定结构。450 mm手动柱可将第二步流速设为300-500 cm/h(通常为工作流速的1.5倍及以上);或恒压1-2 bar。
实际执行时,可先逐步提升流速,观察柱压是否平稳上升、床层界面是否仍保持平整。达到目标压缩后,停泵,关闭下出口,打开上柱头四通阀至排液方向,再将柱头缓慢压至预先标记的最终床高位置。若过程中需要重新松开密封圈或上移柱头,必须先关闭下出液口,以避免床层松动和吸入空气。
注:手动柱下压过程中,出现柱头难拧,不顺畅时,可能会影响最终压到目标高度,且下压过程中不顺畅,不连贯时也会影响最终的柱效和对称性,出现该情况时,建议对柱子进行维修保养后再使用。
· 最终确认:柱子手动压到最终高度后,检查柱子上柱头一圈是否有异常(干裂、空洞等)。
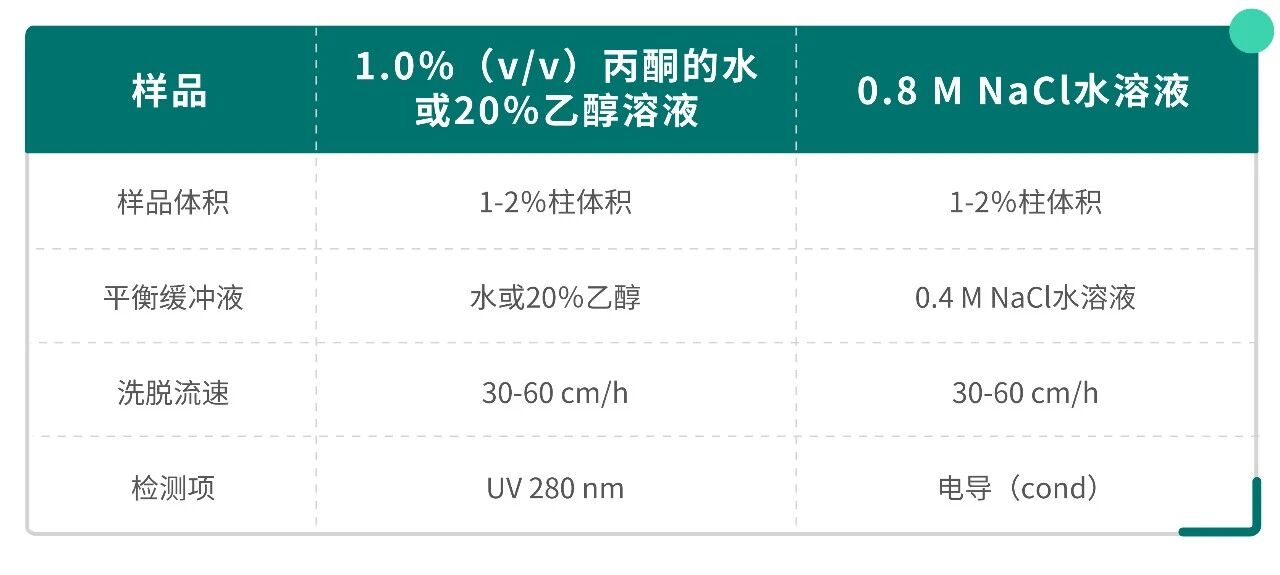
装柱完成后进行柱效检测,以量化评估装柱质量。主要评价指标包括每米理论塔板数(N/m) 和不对称因子(As)。柱效测试缓冲液和参数如Table 2 所示:
Table 2. 柱效测试缓冲液和参数
柱效放行标准不宜机械套用理论值,而应在固定柱体、固定系统、固定检测方法下,通过多次合格装柱建立历史均值和接受区间,再将后续批次与该区间比较。
◉ 异常现象一:一步装柱后界面不清晰、床层不平
可能原因:匀浆浓度偏离过大;混匀不足;柱体未充分排气;柱内提前自然沉降分层。
处理建议:重新混匀并校核匀浆浓度,排净上下流路空气,必要时卸柱重装。
◉ 异常现象二:二步压柱时压力升高但床层出现裂缝
可能原因:升流过快;终压过猛;柱头未与床面均匀接触;局部有大气泡。
处理建议:降低升流斜率,重新排气并检查柱头密封与平行度,必要时重新装柱。
◉ 异常现象三:装柱结束后运行清洗液时床高继续下降
可能原因:终压不足,床层未压实;需要进一步压实柱床。
处理建议:提高终压至已验证范围,补做2–3 CV平衡,再复测柱效。
◉ 异常现象四:柱效峰拖尾或 As 偏高
可能原因:床层未压实;进样样品稀释;系统管路死体积大。
处理建议:复核 PF/CF、柱头位置和示踪液进样方式,尽量缩短并统一检测管路。
◉ 异常现象五:压降明显偏高
可能原因:保存液未充分置换;筛板堵塞。
处理建议:检查装柱液和筛板状态,必要时更换筛板、重新置换或更换填料。
中试层析装柱并非简单的 “填料入柱”,而是下游纯化工艺放大中标准化、精细化、体系化的基础工序,贯穿设备、操作、参数、管理等多个维度,其重要性贯穿整个中试乃至后续工业化生产阶段。总而言之,生物下游工艺无小事,细节决定工艺上限。中试装柱作为纯化工艺放大的起点,唯有坚守操作规范、严控过程偏差、积累实操经验,才能筑牢层析分离的根基,让下游纯化工艺在从小试到中试、再到产业化的道路上稳步落地。


2026-10-27
2026-10-19
2026-10-10


 浙公网安备33048202008838号
.png)
.png)
.png)
.png)